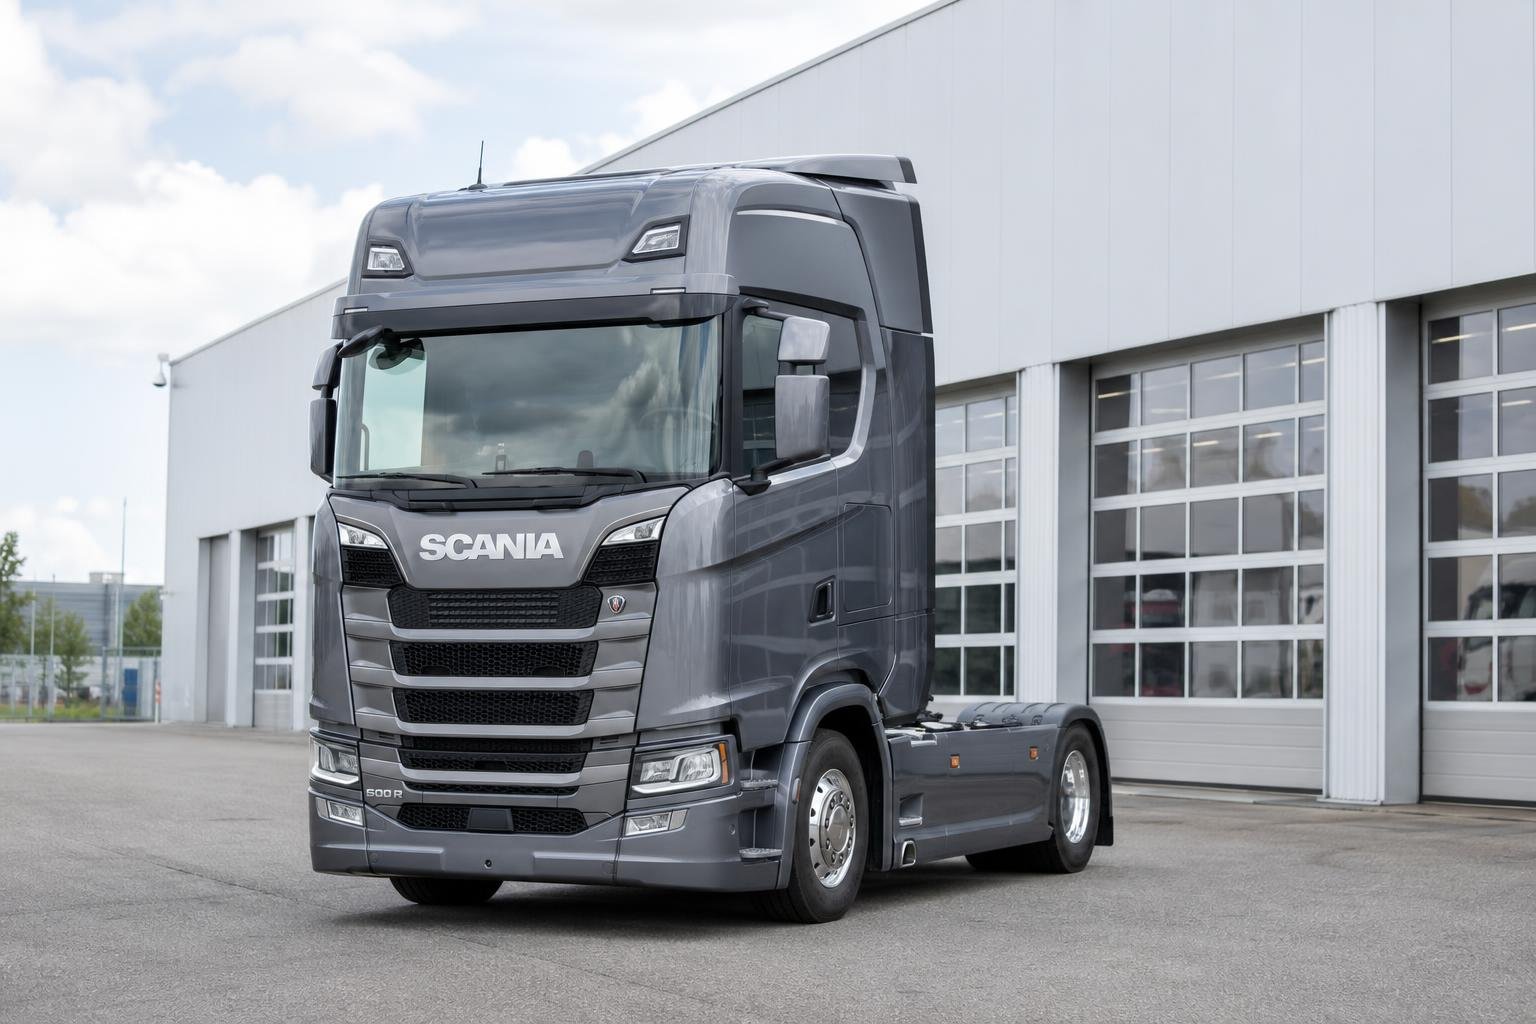

De Scania-fabriek in Zwolle is een assemblagefabriek waar onderdelen uit het internationale productienetwerk samenkomen en worden opgebouwd tot complete vrachtwagenchassis. Het gaat niet om één standaardmodel dat in grote series wordt geproduceerd: vrijwel iedere truck is vooraf besteld en heeft een eigen combinatie van cabine, chassis, assen, aandrijflijn en uitrusting. Juist die combinatie van maatwerk en hoge productieaantallen maakt de Zwolse vestiging bijzonder.
Zwolle is een van de belangrijkste productielocaties binnen Scania. De fabriek werkt met twee assemblagelijnen en levert trucks voor een groot aantal internationale markten. Om al die verschillende voertuigen zonder onderbreking te kunnen bouwen, zijn het modulaire Scania-systeem, een nauwkeurige productieplanning en een strak georganiseerd onderdelenverkeer onmisbaar.
De functie van de Scania-fabriek in Zwolle
Scania Production Zwolle is in de eerste plaats een eindassemblagefabriek. Dat betekent dat belangrijke componenten zoals cabines, motoren, versnellingsbakken, assen en framedelen vanuit gespecialiseerde fabrieken en leveranciers worden aangevoerd. In Zwolle worden deze onderdelen in de juiste volgorde samengebracht tot een truck die overeenkomt met de bestelling van de klant.
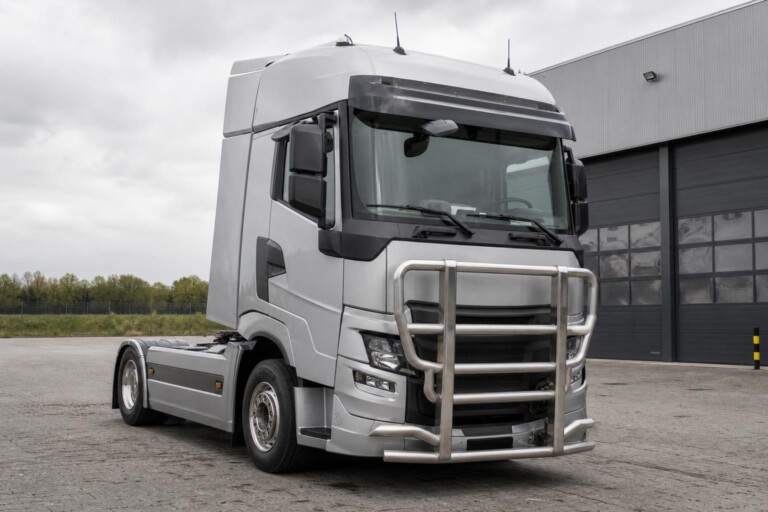
De fabriek produceert zowel trekkers als bakwagenchassis. Een trekker kan na de eindcontrole in principe direct richting transporteur of afleverorganisatie. Een bakwagenchassis gaat vaak eerst naar een carrosseriebouwer, waar bijvoorbeeld een gesloten laadbak, kipper, kraan, haakarm of ander specialistisch opbouwsysteem wordt gemonteerd. Wanneer Scania spreekt over een geproduceerd chassis, hoeft dat dus niet te betekenen dat de uiteindelijke transportopbouw al aanwezig is.
Op de lijnen kunnen verschillende voertuigconfiguraties na elkaar worden gebouwd. Een tweeassige trekker kan worden gevolgd door een meerassig bouwchassis of een distributietruck. Ook P-, G-, R- en S-cabines kunnen binnen dezelfde productiestroom voorkomen. De exacte productmix verandert voortdurend, omdat deze wordt bepaald door binnengekomen orders en de beschikbare productieprogramma’s.
De vestiging beschikt over twee productielijnen, Castor en Pollux. Scania noemt voor de reguliere productie een niveau van ongeveer 200 trucks per dag. Voor de gezamenlijke lijnen is ook een maximale technische capaciteit van 240 chassis per dag vermeld. De werkelijke dagproductie hangt af van onder meer de marktvraag, ploegindeling, voertuigcomplexiteit en beschikbaarheid van onderdelen.
Zo verloopt de assemblage van een Scania
De bouw begint met de identificatie van de specifieke order. Aan iedere truck is een productieconfiguratie gekoppeld waarin staat welke onderdelen, software en uitrusting nodig zijn. Medewerkers en digitale systemen moeten gedurende het hele proces voorkomen dat componenten van verschillende orders worden verwisseld.
De exacte volgorde kan per voertuig en productielijn verschillen, maar de assemblage bestaat in grote lijnen uit de volgende stappen:
- Opbouw van het chassis: framedelen, dwarsbalken, ophanging en assen vormen de basis van de truck.
- Montage van de aandrijflijn: afhankelijk van de uitvoering worden motor, transmissie, aandrijfassen en bijbehorende systemen geplaatst.
- Toevoegen van chassiscomponenten: onder meer brandstoftanks, luchtketels, accubakken, uitlaatdelen en leidingen krijgen hun positie.
- Plaatsing van de cabine: de vooraf samengestelde en gelakte cabine wordt op het juiste chassis gemonteerd en aangesloten.
- Configuratie en controle: vloeistoffen worden aangevuld, elektronische systemen worden geprogrammeerd en functies worden gecontroleerd.
- Eindcontrole: de truck wordt beoordeeld op werking, afstelling, volledigheid en zichtbare afwijkingen voordat hij wordt vrijgegeven.
De lijn beweegt volgens een vast productietempo, in de industrie meestal takt genoemd. Binnen ieder station moeten de geplande handelingen gereed zijn voordat het chassis verdergaat. Dat betekent niet dat iedere truck evenveel werk vraagt. Een relatief eenvoudige trekker verschilt sterk van een zwaar meerassig chassis met veel opties. De werkzaamheden worden daarom over stations verdeeld en waar nodig aangepast aan de complexiteit van de order.
Machines en tilhulpen nemen een deel van het zware werk over, maar menselijke controle blijft belangrijk. Medewerkers monteren onderdelen, bewaken aansluitingen en herkennen afwijkingen die niet altijd automatisch zichtbaar zijn. Een verkeerd bevestigingspunt, beschadigde leiding of afwijkende passing kan immers gevolgen hebben voor latere productiestappen.
Maatwerk dankzij het modulaire systeem
De fabriek kan zoveel verschillende trucks door elkaar bouwen dankzij Scania’s modulaire productfilosofie. Daarbij worden componenten en aansluitingen zo ontworpen dat ze in meerdere voertuigfamilies en configuraties bruikbaar zijn. Een beperkt aantal basisprincipes levert daardoor een groot aantal mogelijke combinaties op.
Voor de klant betekent dit dat een truck kan worden afgestemd op zijn inzet. Een distributievoertuig vraagt bijvoorbeeld om een andere cabinehoogte, instap, wielbasis en asconfiguratie dan een langeafstandstrekker. Voor bouwtransport zijn bodemvrijheid, robuustheid en een geschikte aandrijflijn belangrijk, terwijl bij volumetransport juist de chassishoogte en beschikbare opbouwlengte zwaar wegen.
Modulair bouwen betekent overigens niet dat alle onderdelen onderling willekeurig uitwisselbaar zijn. Iedere configuratie moet technisch zijn vrijgegeven. Aslasten, voertuiggewicht, remsysteem, koeling, wielbasis en aandrijflijn moeten als één geheel functioneren. De fabriek bouwt daarom niet alleen op basis van een wensenlijst, maar volgens een gevalideerde technische specificatie.
De logistiek achter de assemblage is minstens zo belangrijk als de montage zelf. Onderdelen moeten precies op het juiste moment en bij het juiste chassis arriveren. Te weinig voorraad kan de productielijn stilzetten, terwijl te veel materiaal ruimte inneemt en het risico op fouten verhoogt. Veel componenten worden daarom in de geplande productievolgorde aangeleverd.
Dat is bij een maatwerkfabriek ingewikkelder dan bij de productie van identieke voertuigen. De ene truck krijgt een andere brandstoftank, wielbasis of cabine dan de volgende. Scanners, ordergegevens en visuele instructies helpen medewerkers om steeds de juiste variant te kiezen. Kwaliteitscontrole vindt daarbij niet alleen aan het einde plaats, maar gedurende het hele assemblageproces.
Van eerste truck tot miljoenste chassis
De geschiedenis van Scania in Zwolle begon in 1964, toen Scania-Vabis zich in de stad vestigde en de bouw van de fabriek aan de Russenweg gaande was. De officiële opening volgde op 15 januari 1965. Zwolle was de eerste Europese Scania-productielocatie buiten Zweden en groeide in de daaropvolgende decennia uit tot een centrale fabriek binnen het internationale productiesysteem.
De ontwikkeling van de locatie is goed zichtbaar in de productiecijfers. In 1988 werd het 100.000ste Zwolse chassis gebouwd en in 2010 volgde nummer 500.000. Op 14 mei 2025 verliet het miljoenste chassis de Polluxlijn. Dat jubileumvoertuig was een drieassige 770S-trekker. De mijlpaal betrof nadrukkelijk de productie van de Zwolse fabriek en moet niet worden verward met het miljoenste voertuig uit de totale Scania-geschiedenis, dat al eerder werd bereikt.
Door de jaren heen veranderden de modellen en aandrijflijnen, maar het basisprincipe bleef herkenbaar: trucks op bestelling bouwen uit een modulair onderdelenpakket. Liefhebbers kennen de Zwolse productiegeschiedenis van verschillende generaties, waaronder de 2-, 3- en 4-serie en de latere R- en S-serie. Ook de omschakeling naar de Scania Super-aandrijflijn vereiste aanpassingen aan onderdelenstromen, werkmethoden en productiestations.
Nieuwe aandrijfvormen stellen opnieuw andere eisen aan de fabriek. Elektrische trucks gebruiken andere componenten, veiligheidsprocedures en montagestappen dan voertuigen met een conventionele dieselmotor. Tegelijk moet een fabriek tijdens zo’n overgang meerdere voertuigtypen kunnen verwerken. Flexibiliteit is daardoor niet alleen belangrijk voor het huidige maatwerk, maar ook voor toekomstige veranderingen in het truckprogramma.
De betekenis van Zwolle zit uiteindelijk niet in één afzonderlijk model. De fabriek vormt het punt waar ontwerp, componentenproductie, logistiek en menselijk vakmanschap samenkomen. Wat aan het begin van de lijn nog een geplande order en een verzameling onderdelen is, verlaat de fabriek als herkenbare Scania met een concrete transporttaak.